Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
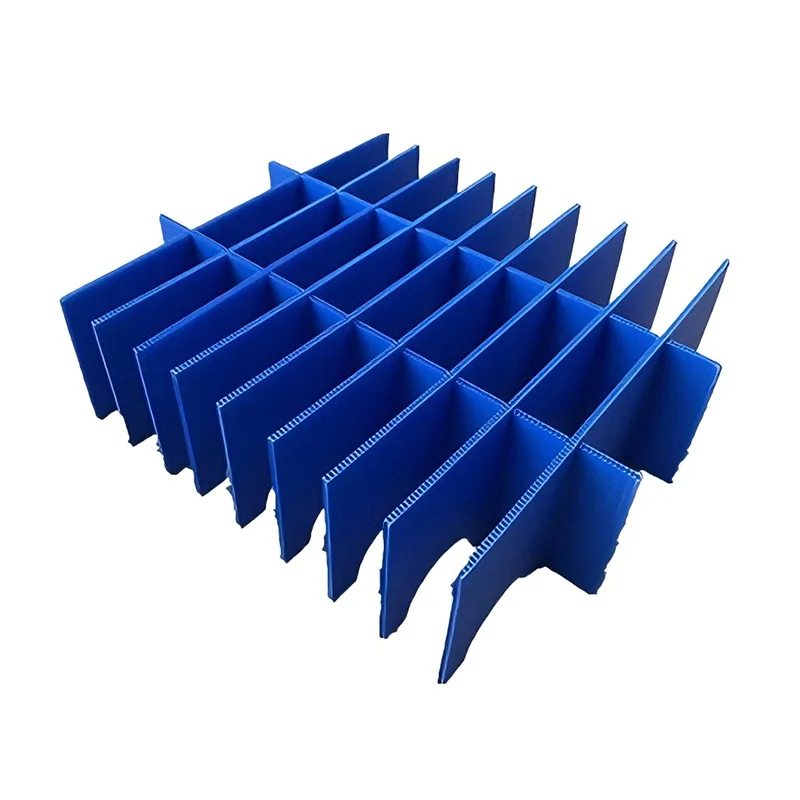
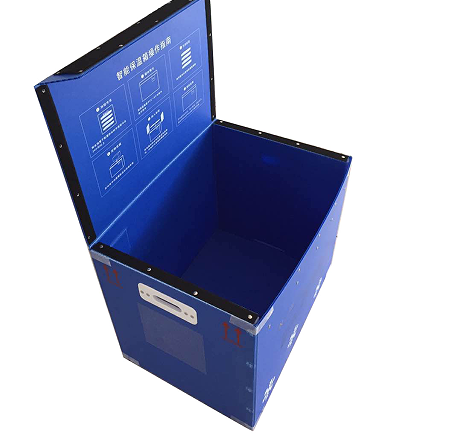
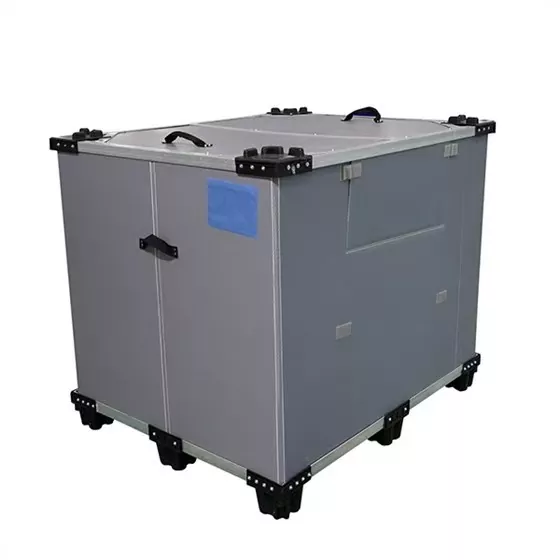
Caixas de embalagem logística farmacêutica para cadeia fria
As caixas de embalagem logística da cadeia de frio para produtos farmacêuticos, fabricadas pela Cangzhou Juntai Packaging Products Co., Ltd. (China), são recipientes especializados projetados para manter itens sensíveis à temperatura – como medicamentos, vacinas e produtos biológicos – dentro de faixas de temperatura especificadas durante o transporte. O seu principal objetivo é garantir a segurança, eficácia e conformidade regulamentar destes produtos ao longo de todo o processo logístico.
As principais características das caixas de embalagem da cadeia de frio farmacêutica centram-se em quatro dimensões principais – controle preciso de temperatura, proteção física, monitoramento inteligente e conformidade regulatória – garantindo a segurança absoluta dos produtos farmacêuticos em ambientes logísticos complexos.
Principais características das caixas de embalagem logística da cadeia de frio farmacêutica:
I. Desempenho de controle de temperatura preciso e duradouro
1. Ampla cobertura de faixa de temperatura: Os contêineres de cadeia de frio farmacêuticos modernos transcenderam as limitações da tradicional zona de temperatura única de 2 a 8°C, oferecendo uma ampla faixa operacional de -30°C a 30°C para atender a diversos requisitos — desde vacinas congeladas até produtos farmacêuticos sensíveis à temperatura.
2. Materiais de isolamento de alta eficiência: Utilizando uma estrutura composta de VIP (painéis de isolamento a vácuo) e PCM (materiais de mudança de fase), esses contêineres apresentam condutividade térmica extremamente baixa e eficiência de isolamento 8 a 10 vezes maior que a espuma de poliuretano tradicional. Embora tenham um design leve, oferecem uma duração de isolamento em estado estacionário superior a 120 horas, tornando-os capazes de lidar com cenários de duração ultralonga, como o transporte aéreo transfronteiriço.
3. Eliminação de pontes térmicas: A tecnologia avançada "Monobloc" (moldagem integrada) elimina as costuras encontradas em recipientes montados tradicionais, criando uma camada de isolamento contínua e perfeita. Isto erradica completamente as “pontes térmicas” – pontos localizados de transferência de calor – garantindo assim temperaturas internas altamente uniformes e estáveis.
II. Proteção Física e Resistência Estrutural
1. Resistência ao impacto e à compressão: O contêiner deve passar por testes rigorosos de queda e empilhamento para garantir que não sofra nenhuma deformação ou ruptura significativa - e que os produtos farmacêuticos internos permaneçam intactos - quando sujeito a colisões ou compressão durante o transporte. Os recipientes farmacêuticos da cadeia de frio são normalmente obrigados a suportar uma pressão de 5.000 Pa durante uma hora sem deformação significativa.
2. Alto desempenho de vedação: Equipado com recursos como juntas de silicone e travas de nível marinho, o design garante um ajuste perfeito entre a tampa e o corpo do recipiente. This effectively blocks external air and moisture, preventing temperature fluctuations and packaging dampness caused by heat convection or condensation.
3. Projeto de isolamento seguro: O interior deve apresentar componentes de isolamento térmico para separar fisicamente os produtos farmacêuticos dos agentes de resfriamento (por exemplo, bolsas de gelo ou tijolos de gelo), evitando assim danos por congelamento causados pelo contato direto com fontes de baixa temperatura.
III. Monitoramento Inteligente e Rastreabilidade de Dados
1. Monitoramento e gravação em tempo real: Equipado com sensores integrados de temperatura e umidade de alta precisão, o sistema coleta e registra dados automaticamente - normalmente em intervalos não superiores a 10 minutos - para garantir a integridade e continuidade dos dados.
2. Alarmes de limite automáticos: Quando a temperatura interna se aproxima ou excede a faixa segura predefinida, o sistema alerta imediatamente o pessoal relevante por meio de sinais sonoros e visuais, SMS e notificações de aplicativos, permitindo uma intervenção oportuna.
4. Requisitos rigorosos de conformidade e segurança
1. Materiais seguros e não tóxicos: O corpo do recipiente e todos os materiais que possam entrar em contato com os produtos farmacêuticos devem atender aos padrões de segurança de qualidade alimentar ou farmacêutica, garantindo que sejam não tóxicos, inodoros e livres da migração de substâncias nocivas.
2. Procedimentos operacionais padronizados: A validação da distribuição de temperatura (tanto em condições de vazio como de carga total) deve ser realizada antes do uso, e os Procedimentos Operacionais Padrão (SOPs) devem ser estabelecidos. O recipiente deve ser pré-resfriado ou pré-aquecido até a faixa de temperatura desejada antes do carregamento para garantir que os produtos farmacêuticos entrem em um ambiente seguro imediatamente após serem embalados.
3. Rotulagem clara: Informações importantes – como condições de armazenamento, tempo de envio e duração do isolamento térmico – devem ser claramente marcadas na parte externa da embalagem. Os selos de segurança devem ostentar uma marcação "Farmacêutica" (药) proeminente e ser projetados de modo que não possam ser restaurados ao seu estado original depois de quebrados, evitando assim a abertura acidental ou a adulteração durante o transporte.
Benefícios das caixas de embalagem logística da cadeia de frio farmacêutica:
I. Garantir a segurança farmacêutica e minimizar o risco de danos à carga
1. Controle de temperatura preciso e constante: Utilizando materiais de isolamento de alto desempenho - como painéis de isolamento a vácuo (VIP) e poliuretano (PU) - juntamente com agentes de armazenamento refrigerado de mudança de fase, o sistema mantém uma temperatura interna precisa e estável. A duração do isolamento varia de 48 a mais de 200 horas, tornando-o adequado para transporte de médio a longo curso e até mesmo transfronteiriço.
2. Proteção física: Uma estrutura de contêiner robusta (por exemplo, revestimento externo de HDPE) combinada com um design de absorção de choque resiste efetivamente a impactos, compressão e quedas durante o transporte, evitando danos físicos aos produtos farmacêuticos.
3. Isolamento seguro: Um layout interno cientificamente projetado garante a separação física entre os produtos farmacêuticos e os agentes de armazenamento refrigerado, eliminando o risco de "danos pelo frio" causados pelo contato direto.
II. Otimizando Custos e Aumentando a Eficiência Logística
1. Redução dos custos associados aos danos na carga: Como mencionado anteriormente, a minimização dos resíduos farmacêuticos causados por variações de temperatura ou danos físicos produz o benefício financeiro mais direto.
2. Economia nos custos de envio de devolução: Projetos dobráveis ou removíveis reduzem o volume de contêineres vazios em mais de dois terços; isso permite que um único veículo de retorno transporte mais unidades, resultando em economias significativas nos custos de logística reversa.
3. Redução do consumo de energia: O isolamento térmico superior reduz a dependência de sistemas de refrigeração de veículos refrigerados durante o trânsito, reduzindo o consumo de combustível entre 20% e 30% – oferecendo benefícios substanciais de poupança de energia no contexto dos objectivos de “duplo carbono”.
4. Melhorar a eficiência do giro: Dimensões padronizadas garantem integração perfeita com paletes, prateleiras e linhas de classificação automatizadas, permitindo um manuseio unificado eficiente; isso minimiza o trabalho manual e a triagem secundária, ao mesmo tempo que acelera a capacidade de resposta geral da cadeia de abastecimento.
III. Praticando a Sustentabilidade Ambiental e Promovendo o Desenvolvimento Sustentável
1. Substituição de embalagens descartáveis: Um recipiente de cadeia de frio reutilizável de alta qualidade pode ser usado por 3 a 5 anos ou mais, substituindo milhares de caixas descartáveis de isopor e papelão, reduzindo assim a "poluição branca" e o desperdício de recursos na fonte.
2. Materiais recicláveis: Os materiais primários utilizados nas embalagens (como PP, HDPE e EPP) são 100% recicláveis, criando um sistema de circuito fechado que se alinha às tendências em embalagens verdes.
3. Redução da pegada de carbono: As emissões de carbono ao longo de todo o ciclo de vida do produto são significativamente reduzidas através da redução do consumo de embalagens descartáveis, da redução do consumo de energia durante o transporte e da diminuição da frequência de devoluções de contentores vazios.
Enviar consulta
Informações de contato
-
Endereço
Nº 118, Norte da Linha Qinghe, Nanhuan East Road, Condado de Qingxian, Cidade de Cangzhou, Província de Hebei, China
-
Tel
-
E-mail
Se você tiver alguma dúvida sobre cotação ou cooperação, sinta-se à vontade para nos enviar um e-mail para czdongbo@gmail.com ou use o seguinte formulário de consulta. Nosso representante de vendas entrará em contato com você dentro de 24 horas. Obrigado pelo seu interesse em nossos produtos.
Obtenha um orçamento personalizado da Juntai:
- Precisão direto da fábrica
- Vantagem de velocidade de lançamento no mercado
- Personalização econômica
- Experiência em cadeia de suprimentos global
Sua consulta desbloqueia:
- Consulta Técnica Gratuita
- Análise de otimização de materiais
- Cotação Preliminar de 24 horas
- Benchmarking de custos logísticos
produtos relacionados


Recomendações de notícias